Vijesti o industriji
Dom / Vijesti / Vijesti o industriji / Zašto je interni dizajn kalupa važan za kvalitetu gumenih dijelova po narudžbi i vrijeme isporuke


2026-10-26
Kupac razine 1 šalje obavijest o inženjerskoj promjeni za kompresijski lijevani gumeni umetak: debljina stjenke povećana za 0,3 mm, ciljana tvrdoća pomaknuta sa 60 na 65 Shore A. Ako dobavljač usmjeri tu reviziju u vanjsku trgovinu alata, kupac čeka tjedan dana za ponudu i još dva za modificirani alat. Ako dobavljač dizajnira i strojno izrađuje kalup u kući, revizija se obično navodi u roku od 48 sati, a prvi probni dijelovi su na stolu za pet dana. Taj jaz je zašto interni dizajn kalupa važna je kvaliteta gumenih dijelova po narudžbi i vrijeme isporuke.
Za prilagođenu gumenu komponentu, kalup nije proizvodni detalj; to je definicija proizvoda. Geometrija šupljine, kompenzacija skupljanja, odzračivanje, žljebovi i položaj linije razdvajanja odlučuju hoće li dio brtviti, pristajati i preživjeti svoj radni ciklus. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), proizvođač gume u Jiaxingu s više od 250 zaposlenika, dizajn kalupa tretira kao funkciju internog inženjeringa: 12 inženjera za dizajn kalupa i formula rade u istoj zgradi gdje se miješaju materijali, kalupe i ekstrudiraju, a tim od 20 osoba za tehničku inspekciju mjeri rezultate.
Interni dizajn kalupa sažima iteraciju alata od tjedana do dana jer se pregled crteža, obrada šupljina i povratne informacije o procesu odvijaju pod istim krovom.
Svaka revizija dizajna kupljenog alata slijedi isti spori put: kalupar za gumu prosljeđuje vašu promjenu u vanjsku radionicu alata, radionica ponovno daje ponude, uklapa posao u svoj raspored, strojno obrađuje šupljinu, šalje probne dijelove i čeka povratne informacije. Dva ili tri ciklusa ovoga na jednom programu mogu izbrisati cijeli prozor pokretanja. Interni tim alata u potpunosti preskače korake citiranja i zakazivanja.
Razlika se povećava tijekom trajanja programa. Svaki krug PPAP-a, promjena materijala i popravak na terenu pogađaju istu petlju. Tosunov program lijevanih crijeva po narudžbi za OEM sustave hlađenja ostali su na rasporedu kroz niz revizija spojeva jer se svaki preselio izravno od inženjera formule do internog stola za alate umjesto na drugu stranu grada.
Karta tolerancije kompresijski lijevanog gumenog dijela je fiksirana kada je šupljina dizajnirana, a ne kada se preša zatvori.
Guma se skuplja nakon stvrdnjavanja i ne skuplja se ravnomjerno. Ovisno o polimeru, punilu i durometru, tipični EPDM ili NBR spoj kreće se 1,5-3,5% između šupljine i hlađenog dijela. Vanjska alatnica obično primjenjuje faktor smanjenja knjigovodstvene vrijednosti na crtež kupca. Kada se materijal ili proces pomaknu, ta se pretpostavka pretvara u dimenzionalna odbacivanja. Interni dizajner primjenjuje vrijednosti skupljanja izmjerene na stvarnoj smjesi, provjerava rezultat na prvoj probnoj vožnji i ispravlja šupljinu prije početka proizvodnje.
| Odluka o dizajnu kalupa | Ono što kontrolira | Uobičajeni kvar kod eksternalizacije |
| Dodatak za skupljanje šupljina | Konačne vanjske i unutarnje dimenzije | Dijelovi su preveliki ili premali na PPAP-u; geometrija odbačena |
| Linija razdvajanja i žljebovi | Debljina bljeska, napor podrezivanja, površina brtve | Oznake poderotina i putevi curenja na brtvenim rubovima brtve |
| Postavljanje ventilacijskih otvora | Zračne zamke, pletene linije, ispuna šupljina | Šupljine u kutovima posljednjeg punjenja pucaju pod pritiskom |
| Raspored gaza i izbacivanja | Naprezanje od kalupljenja i deformacija dijela | Tanke stijenke mijeha rastežu se ili cijepaju tijekom skidanja |
| Čelik za šupljine i završna obrada površine | Ponašanje pri otpuštanju i tekstura površine | Zadržavanje u proizvodnji; površinski nedostaci na brtvenim površinama |
Tolerancija planiranja prema poznatom procesu je ono što odvaja gumeni dio koji je prošao inspekciju prvog artikla od onog koji treba tri kruga podešavanja alata. Brtva s brtvenim rubom od 0,4 mm, mijeh sa stijenkom od 1,2 mm ili prirubnica sa spojenim umetcima ovise o istoj stvari: šupljini koju su dizajnirali ljudi koji će je pokretati.
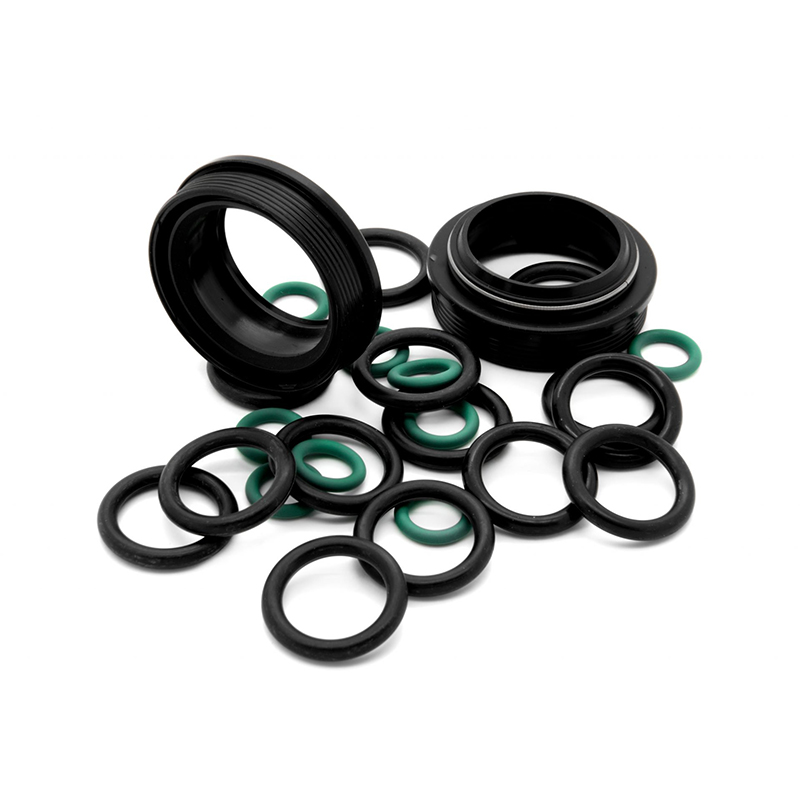
 Gumene brtve i brtve s prirubnicom za planiranje tolerancije dimenzija Ova stranica proizvoda opisuje gumene brtve s prirubnicom u više spojeva, podupirući fokus odjeljka na dizajn šupljina i planiranje tolerancije. Pregledajte mogućnosti materijala i primjene brtvljenja kako biste uskladili ponašanje spoja s predviđenim skupljanjem i protokom. Pogledajte proizvod →
Geometrija kalupa i gumena smjesa moraju se razvijati zajedno jer se skupljanje, protok i ponašanje veze mijenjaju kad god se bilo koja strana promijeni.
Podešavanje tvrdoće od 60 do 70 Shore A mijenja ponašanje tečenja i skupljanje nakon stvrdnjavanja. Prelaskom s EPDM na mješavinu silikona mijenjaju se kutovi propuha, prozračivanje i postupak otpuštanja. Ako se razvoj spoja i dizajn kalupa nalaze u različitim organizacijama, svako podešavanje materijala pokreće skupo ponovno krojenje alata. Kada isti inženjeri posjeduju oba, kalup je dizajniran prema stvarnoj krivulji otvrdnjavanja, a formulacija je prilagođena da čisto ispuni šupljinu.
Kompenzacija skupljanja is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Složeni dijelovi čine međuovisnost vidljivom. Gumeni mijeh s tankim valovitim stijenkama zahtijeva precizan protok i geometriju vađenja iz kalupa; tkaninom ojačana dijafragma treba kontrolirane deformacijske zone koje su u skladu s konturom šupljine; nosač spojen guma-metal treba postaviti liniju veze usklađenu s tolerancijama umetka. Tosun uparuje svojih 12 inženjera za dizajn kalupa i formula na točno ovim grupama proizvoda, tako da promjena crteža ostaje unutar jedne povratne sprege.
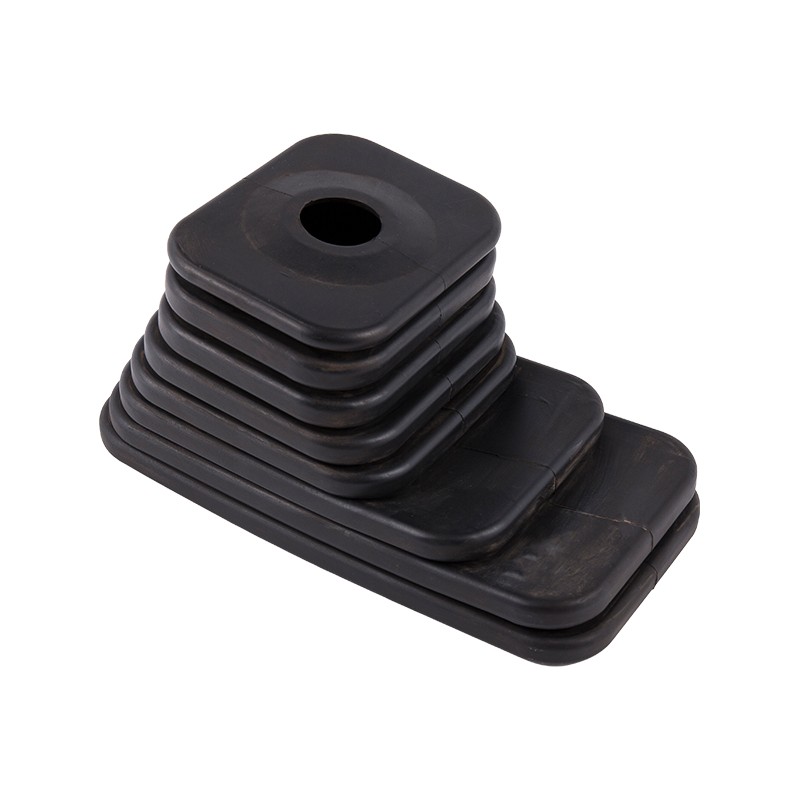
 EPDM mijeh prtljažnika mjenjača s prilagođenim dizajnom kalupa Prethodni tekst ističe tanke valovite stijenke i položaj linije vezivanja, a ova stranica s mijehom specificira raspon performansi EPDM-a i mogućnosti prilagodbe. Pokazuje kako interni inženjeri kalupa rukuju složenom geometrijom vađenja kalupa za automobilske primjene. Pogledajte proizvod →
Možete provjeriti vlastitu sposobnost dizajna kalupa s četiri izravna pitanja, bez traženja obilaska tvornice.
Ista se revizija odnosi na svakog dobavljača kojeg ocjenjujete. Ono što sposobna in-house trgovina pokazuje brojkama, vanjski model obično ne može.
| Područje revizije | Dokaz stvarne unutarnje sposobnosti | Crvena zastava |
| Inženjerski tim | Imenovani inženjeri dizajna kalupa i formule | Alat kupujemo u partnerskoj trgovini |
| Strojna obrada | U kući CNC, EDM or wire-cut cavity work | Sva obrada šupljina ugovorena s podizvođačem |
| Povijest revizija | Datumirani zapisi od zahtjeva za promjenu do suđenja | Nema zapisa; preraditi upija tiho |
| Pregled prvog artikla | Laboratorijsko mjerenje istog dana i odjava za kontrolu kvalitete | Dijelovi poslani na pregled nakon nekoliko tjedana |
Kada dobavljač prođe sve četiri provjere, odluka o kupnji se pomiče s cijene po alatu na ukupno vrijeme isporuke i kvalitetu prvog prolaza kroz program. Isti se standard primjenjuje bez obzira je li dio ravna brtva ili nosač spojen gumom na metal; spojeni nosač jednostavno zahtijeva više od dizajna kalupa, jer položaj umetka i spojna kruna žive u istoj šupljini.
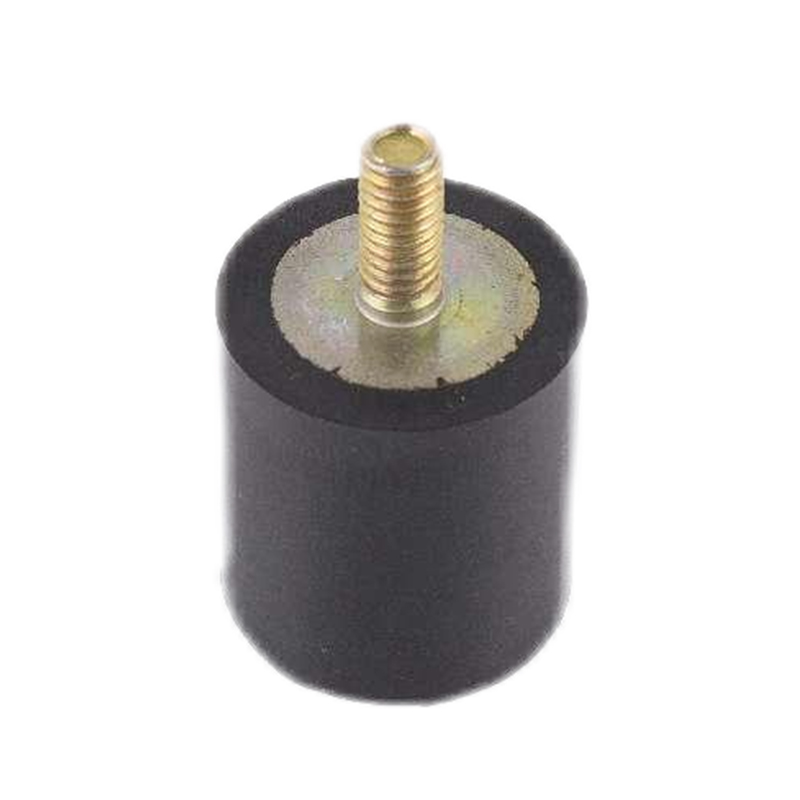
 Gumeni nosači za izolaciju vibracija za dizajn spojenih šupljina Ova stranica s nosačima navodi EPDM, NBR i prilagodljive spojeve s pojedinostima o nosivosti i izolaciji od vibracija. Uklapa se u raspravu o nosačima spojenim guma-metal, pokazujući kako se položaj umetka i spojna krunica rješavaju u dizajnu šupljine. Pogledajte proizvod →
Na tipičnom prilagođenom programu, početni dizajn alata dovršen je za 2-4 tjedna unutar tvrtke u odnosu na 6-10 tjedana kroz vanjsku alatnicu. Za revizije tijekom PPAP-a ili nakon kvarova na terenu, razmak je 3-5 dana u odnosu na 2-4 tjedna po petlji.
Ne samo po sebi. Strože tolerancije proizlaze iz projektiranja šupljine u odnosu na stvarno skupljanje i tečenje spoja, zatim mjerenja prvih članaka s istim timom. Interni dizajn kalupa stvara uvjete za tu petlju; sama po sebi ne jamči rezultat.
Da. Čak i ravna brtva ovisi o kompenzaciji skupljanja, položaju utora i mjestu razdvajanja. Jednostavniji dijelovi također imaju najmanju inženjersku marginu, tako da se netočna šupljina pojavljuje kao odbačena unutar prve proizvodne serije.
Postavite četiri revizijska pitanja: podjelu broja inženjera, mjesto obrade šupljina, revizijske zapise i vrijeme odgovora na prvi članak. Dobavljač sa stvarnim vlastitim sposobnostima odgovorit će na sva četiri imena, datume i izmjerene rezultate.
Centar za proizvod
Guma za umetanje vezanja Ekstrudirani gumeni proizvodi Gumeno crijevo Prilagođeni oblikovani proizvodiKontaktirajte nas
Autorska prava ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Sva prava pridržana.
Tvornica proizvoda za gume i plastike