Vijesti o industriji
Dom / Vijesti / Vijesti o industriji / Od crteža do isporuke: Kako proizvođači gume po narudžbi podržavaju razvojne cikluse OEM-a


2026-10-12
Razvojni ciklus OEM-a za prilagođenu gumenu komponentu počinje kada inženjer objavi crtež i postavi jedno pitanje: može li se ovaj dio oblikovati, u ovom materijalu, uz ovu toleranciju, dovoljno brzo da zaštiti datum lansiranja? Za mijehove, brtve, crijeva i pričvršćene nosače, 12 do 18 tjedana između crtanja i isporuke obično krije više rizika nego troškova. U Jiaxing Tosun Rubber & Plastic Co., Ltd., proizvođaču gume po narudžbi koji upravlja tvornicom od 15.000 četvornih metara u Jiaxingu u Kini, taj se prozor sažima na 9 do 10 tjedana jer se pregled dizajna za proizvodnost (DFM), odabir materijala, dizajn kalupa, uzorkovanje i inspekcija odvijaju paralelno, a ne redom. Razlika između dobavljača komponenti i razvojnog partnera pokazuje se u prvih pet radnih dana nakon što nacrt stigne.
Proizvođač gume po narudžbi komprimira OEM program pokretanjem šest radnih tokova istovremeno: DFM, definicija spoja, alat, uzorkovanje, validacija i serijska proizvodnja. Svaki radni tok interno pripada drugoj funkciji, ali OEM ih vidi kao jednu vremensku crtu. Inženjerski tim upravlja pretpostavkama o protoku kalupa i skupljanju, tim za materijale miješa i testira probne spojeve, alatnica reže čelik, a inspekcijski tim priprema planove mjerenja. Kada ti timovi podnose izvještaj jednom vlasniku projekta, OEM izbjegava klasični način kvara u kojem kalup stiže prije nego što se spoj potvrdi.
| Razvojna faza | OEM odluka | Akcija dobavljača gume | Tipično trajanje |
| Puštanje crteža | Geometrija brave, tolerancije, površinska obrada | DFM pregled, provjera kalupljivosti, unos skupljanja | 3-5 dana |
| Definicija materijala | Postavite zahtjeve za temperaturu, tekućinu, ozon i opterećenje | Preporuka spoja s podacima ispitivanja | 5-7 dana |
| Dizajn alata | Odobrite koncept kalupa i broj šupljina | Vrsta čelika, linija razdvajanja, položaj vrata | 7-14 dana |
| Uzorkovanje | Testirajte pristajanje, funkciju i brtvljenje | Ogled kalupa, izvješće o dimenzijama, prvi članak | 10-21 dana |
| Validacija | Potpis testa izdržljivosti i okoliša | Testiranje serije, certifikati materijala, PPAP datoteka | 2-4 tjedna |
| Proizvodna rampa | Raspored opskrbe linija i sigurnosne zalihe | Kontrola procesa, završni pregled, pakiranje | Kontinuirano |
Primijetite preklapanje. Pregled DFM-a dovršava dok OEM još finalizira radni ciklus, a dizajn kalupa počinje prije nego što završi validacija spoja kada dobavljač paralelno provodi probe. Za lijevani poklopac, kao što je prtljažnik mjenjača ili mijeh ovjesa, isti kalup koji proizvodi prvi artikl kasnije se koristi za serijsku proizvodnju, tako da uzorci za odobrenje odražavaju stvarnu sposobnost procesa.
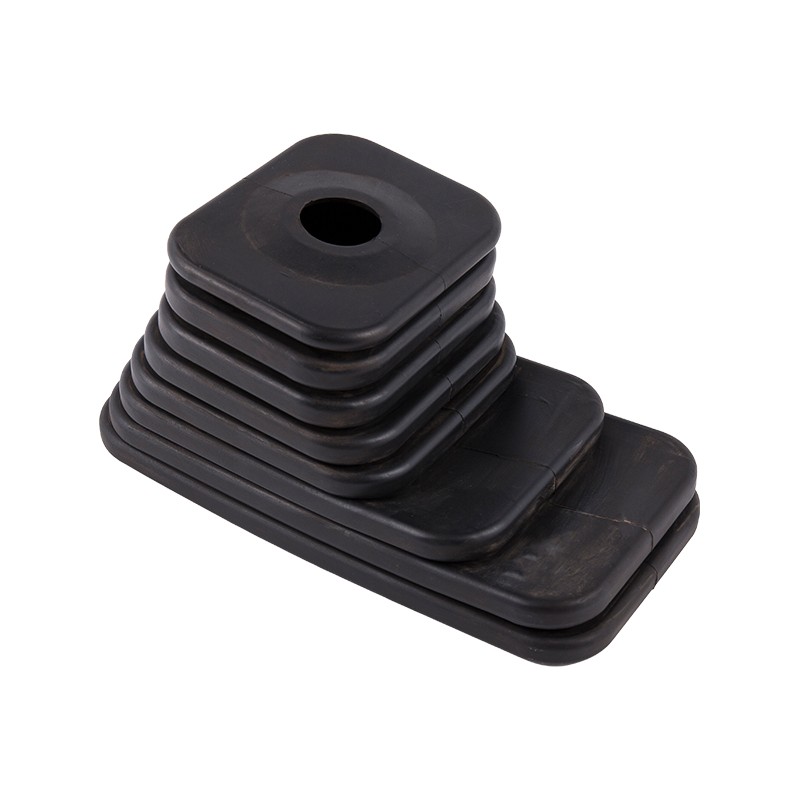
 EPDM poklopac prtljažnika mjenjača za zaštitu od prašine za automobilske primjene Ovaj EPDM mijeh štiti sustave mjenjača s otpornošću na temperaturu od -40°C do 150°C. Njegov fleksibilni dizajn odgovara putničkim, komercijalnim i terenskim vozilima, što ga čini relevantnim tijekom pregleda odobrenja kalupa za prve uzorke proizvoda. Pogledajte proizvod →
Nakon što se DFM odjavi, alati se pomiču na linija za proizvodnju kalupa isti tjedan OEM odobrava koncept kalupa.
Brzina i kvaliteta povratnih informacija DFM-a govore OEM-u hoće li proizvođač gume po narudžbi zaštititi razvojni ciklus ili će ga potrošiti. Sposoban dobavljač odgovara u roku od tri do pet radnih dana s konkretnim unosima: kut gaza, linija razdvajanja, ravnoteža debljine stijenke i vrijednosti skupljanja kalupa. EPDM pokazuje linearno skupljanje kalupa od otprilike 1,8 posto do 2,5 posto; silikon može doseći 3,0 do 3,5 posto. Ako se šupljina izreže bez kompenzacije skupljanja, brtveni rub od 50 milimetara može se pomaknuti za više od jednog milimetra, dovoljno da ne prođe test nepropusnosti.
Dizajn za proizvodnost u gumi znači provjeru da se svaka geometrijska značajka može oblikovati, izvaditi iz kalupa i izmjeriti unutar navedene tolerancije prije nego što se bilo koji čelik izreže.
Odabir materijala popravlja dizajn kalupa, ciklus otvrdnjavanja i jediničnu cijenu, tako da proizvođač gume po narudžbi treba predložiti smjesu prije ponude alata. Crtež često imenuje generički elastomer; dobavljač to pretvara u specifičnu smjesu s tvrdoćom Shore A, servisnim prozorom i ciljnim vrijednostima kompresije. EPDM je otporan na ozon i vremenske uvjete od -50°C do 150°C i odgovara crijevima hladnjaka, brtvama vrata i mijehovima. Silikon zadržava fleksibilnost od -60°C do 230°C za električne brtve i poklopce. NBR rukuje uljem i gorivom. Prirodna guma apsorbira vibracije kao nosači i odbojnici.
| Elastomer | Raspon usluga | Ključna snaga | Tipični OEM dijelovi |
| EPDM | -50°C do 150°C | Otpornost na ozon, vremenske uvjete i vodu | Crijeva hladnjaka, brtve vrata, mijehovi |
| Silikon | -60°C do 230°C | Toplinska stabilnost, niska kompresija | Brtve, poklopci, električno brtvljenje |
| NBR | -30°C do 100°C | Otpornost na ulje i gorivo | Cijevi za ulje, brtve goriva |
| Prirodna guma | -50°C do 80°C | Elastičnost i čvrstoća na kidanje | Vibracioni nosači, branici |
Kada brtva prirubnice mora održavati pritisak i toplinu u istom spoju, EPDM s niskom kompresijom je uobičajena osnova, a ispitni laboratorij trebao bi dostaviti podatke o kompresiji i volumenu bubrenja prije odobrenja kalupa.
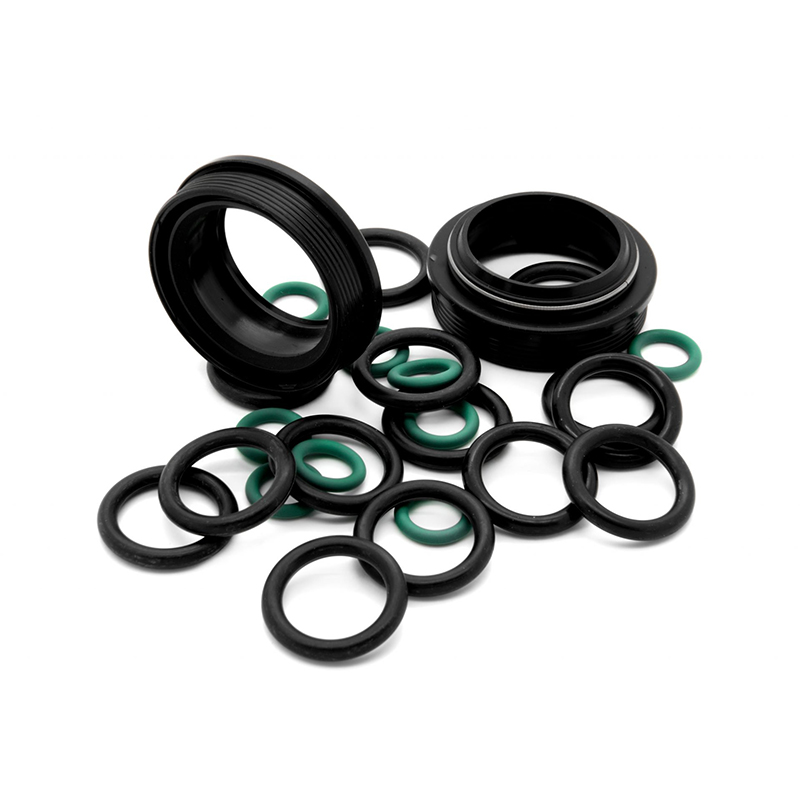
 Gumene brtve i brtve s prirubnicom u više opcija od elastomera Ovaj izbor brtvi pokriva EPDM, NBR, silikon, FKM i još mnogo toga, s primjenama u brtvljenju tekućinom i pritiskom. Podaci o postavkama kompresije važni su za prirubničke spojeve, tako da odgovaraju kontekstu validacije materijala prije odobrenja kalupa. Pogledajte proizvod →
Paralelno uzorkovanje, u kojem se konstrukcija kalupa, ispitivanje materijala i inspekcija dimenzija preklapaju, sažima razvojni ciklus OEM-a s oko 18 tjedana na otprilike 10 tjedana. Konvencionalni program kreće se redom: čekanje kalupa, čekanje materijala, čekanje izvješća o ispitivanju. U paralelnom uzorkovanju, alatni čelik se reže dok se šarža smjese miješa, a prvi udarci se mjere isti tjedan kada se kalup polira.
Ukupno pada s 18 tjedana na 10 tjedana jer nijedna faza ne čeka da prethodna završi. Za kontinuirane profile, ista paralelna logika prelazi na proizvodna linija ekstruzije gume , gdje pokusi kalupa zamjenjuju pokuse kalupa.
Proizvođač gume po narudžbi dobiva ulogu OEM isporuke samo kada serijska proizvodnja ima iste tolerancije koje su pokazali odobreni uzorci. Povećanje je ono gdje mali dobavljači ne uspijevaju: dio koji je savršeno izmjeren u prostoriji za uzorke odluta kada isti kalup radi pod pritiskom proizvodnje. Tosun to ublažava s više od 250 zaposlenika, uključujući 12 inženjera za dizajn i formulaciju kalupa i 20-člani tim za tehnički pregled, unutar zgrade od 18.000 četvornih metara.
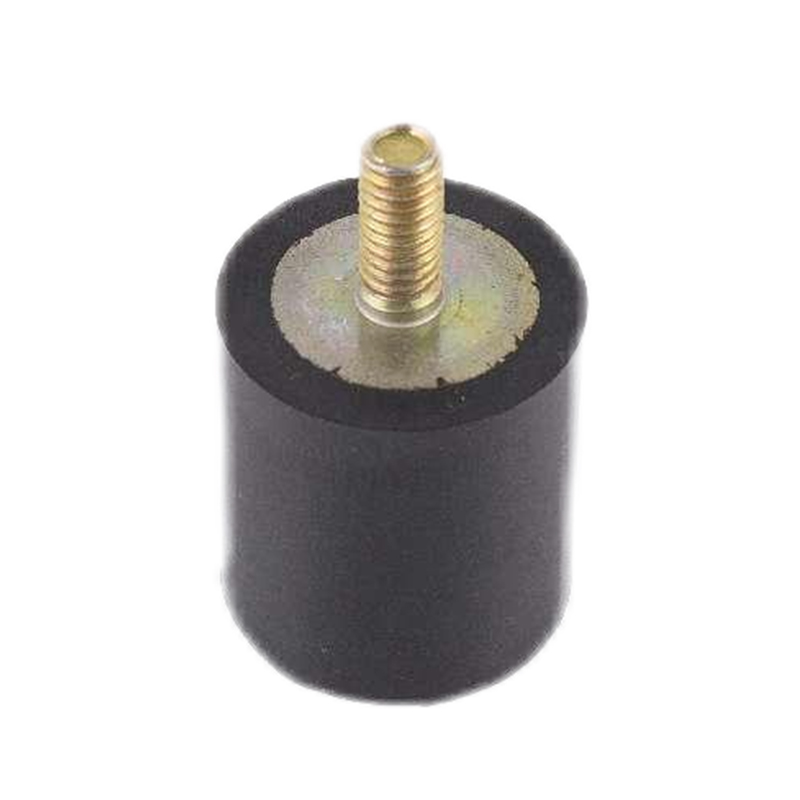
Inspekcijski tim provjerava materijal, dijelove u procesu i gotovu robu, a laboratorij na licu mjesta podržava zahtjeve za testiranje koje OEM korisnici obično postavljaju unutar svog PPAP-a. Vibracijski nosači najjasniji su slučaj od više materijala: čelični umetak, gumeni element i stvrdnjavajuće spojeno sučelje postaju jedna komponenta koja mora preživjeti ponovljene cikluse opterećenja.
 Gumeni nosači za izolaciju od vibracija za vozila i industrijsku opremu Ovi nosači kombiniraju gumu s čeličnim umetcima za motore, kabine i prijenose, nudeći veliku nosivost i prigušivanje vibracija. Oni ilustriraju dijelove od više materijala relevantne za PPAP dokumentaciju i zahtjeve za certifikaciju materijala. Pogledajte proizvod →
Proces odobrenja proizvodnih dijelova paket je dokumentacije koji OEM koristi kako bi potvrdio da proces dobavljača može dosljedno proizvoditi dijelove unutar tolerancija crteža. Uključuje izvješća o dimenzijama, certifikate materijala i podatke o sposobnostima.
Pouzdanost isporuke ovisi o planiranju materijala, a ne o sreći. Potvrđeni raspored s uzorcima izvješća i rezultatima testiranja serije daje OEM kupcu jasan signal da je datum lansiranja zaštićen.
Petominutni kontrolni popis prije nego što crtež napusti vaš stol sprječava najčešća kašnjenja u razvojnom ciklusu OEM gume.
Za lijevani EPDM ili silikonski dio tipičan ciklus je 12 do 18 tjedana. S paralelnim uzorkovanjem i integriranom alatnicom, isti dio može postići PPAP za 9 do 11 tjedana, ovisno o složenosti geometrije i broju krugova iteracije.
Crtež bi trebao navesti funkcionalne tolerancije, raspon radne temperature, izloženost tekućini ili mediju, tvrdoću po Shore A, potrebne certifikate i godišnji volumen. Dodavanje radnog okruženja pomaže proizvođaču da preporuči pravi elastomer prije početka izrade alata.
Sposoban proizvođač koristi namjenski inspekcijski tim, ispitni laboratorij, provjere unutar procesa i PPAP dokumentaciju. Tosun, na primjer, ima 20 djelatnika za tehničku inspekciju i laboratorij na licu mjesta za izdavanje certifikata o materijalima i izvješća o dimenzijama sa svakom serijom.
Oblikovani dijelovi koriste zatvorene šupljine i odgovaraju mijehovima, brtvama, čepovima i pričvršćenim nosačima; ekstrudirani dijelovi prolaze kroz matricu kako bi formirali kontinuirane profile kao što su vremenske trake i brtve kanala. Izbor mijenja vrijeme alata, logiku uzorkovanja i DFM povratnu informaciju koju primate.
Centar za proizvod
Guma za umetanje vezanja Ekstrudirani gumeni proizvodi Gumeno crijevo Prilagođeni oblikovani proizvodiKontaktirajte nas
Autorska prava ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Sva prava pridržana.
Tvornica proizvoda za gume i plastike