Vijesti o industriji
Dom / Vijesti / Vijesti o industriji / Ekstruzija gume po narudžbi naspram oblikovanja: ključne razlike i kako se odlučiti


2026-10-05
Inženjer nabave šalje jedan Zahtjev za ponudu za EPDM brtveni profil i prima dvije vrlo različite ponude: jednu od ekstrudera, jednu od kalupa. Ekstrudirana verzija košta manje po metru, ali ne može formirati zavoj od 90 stupnjeva na svakom kraju. Oblikovana verzija lako se nosi sa savijanjem, ali nosi nekoliko puta veću naplatu alata. To je praktična stvarnost prilagođene ekstruzije gume naspram kalupljenja: dva procesa koja počinju od iste smjese, ali se potpuno razlikuju u geometriji, cijeni, tolerancijama i vremenu isporuke.
Definicija jezgre
Ekstruzija gume je kontinuirani proces oblikovanja profila: nestvrdnuta guma se tjera kroz otvor matrice, a poprečni presjek ostaje identičan cijelom dužinom. Kalupljenje gume šaržni je proces koji se temelji na šupljinama: svaki se dio oblikuje neovisno unutar zatvorenog alata pod toplinom i pritiskom.
Kalupljenje je pravi izbor kad god dio ima trodimenzionalni oblik koji se ne može provući kroz matricu; ekstruzija je pravi izbor kad god je dio dugačka brtva stalnog profila, obrub ruba ili crijevo.
U kompresijskom prešanju, prethodno oblikovani komad smjese nalazi se u otvorenoj šupljini, preša se zatvara, toplina stvrdnjava gumu i formira se bljesak duž linije razdvajanja. Prijenos i injekcijsko prešanje slijede isti princip šupljine, ali se razlikuju u načinu na koji spoj ulazi u alat. Ekstruzija, nasuprot tome, koristi vijak ili klin za guranje kontinuirane trake kroz oblikovani otvor; profil se zatim stvrdnjava u pećnici na vrući zrak, slanoj kupki ili autoklavu prije rezanja na željenu duljinu.
Odluka počinje crtežom dijela, a ne materijalom. Oba načina prihvaćaju EPDM, silikon, prirodnu gumu i većinu sintetičkih spojeva. Ono što popravlja proces je je li geometrija kontinuirana i prizmatična ili diskretna i trodimenzionalna.
Ako dio treba identičan presjek za dva metra, ekstruzija je jedini ekonomičan postupak; ako treba podreze, stepenaste promjere, izbočine ili ulivene umetke, potrebno je oblikovanje.
Ekstruzijom se dobiva neograničena duljina fiksnog poprečnog presjeka. Profil može biti čvrst, šupalj ili koekstrudiran s drugim materijalom, ali oblik ne može varirati po duljini. Kalup reproducira zatvorenu trodimenzionalnu šupljinu u svakom ciklusu, tako da značajke kao što su unutarnji navoji, prirubnice za montažu i dijafragme ojačane tkaninom postaju moguće. Grafikon u nastavku uspoređuje dva procesa kroz pet inženjerskih atributa.
Usporedba sposobnosti procesa, skala 0-10
Više je bolje po svakom atributu. Rezultati su usmjerene usporedbe za tipične prilagođene gumene projekte.
Pouzdano pravilo: ako poprečni presjek ostaje identičan više od 300 mm, ekstruzija gotovo uvijek pobjeđuje na cijeni. Ako oblik varira duž svoje duljine, oblikovanje je jedini put.
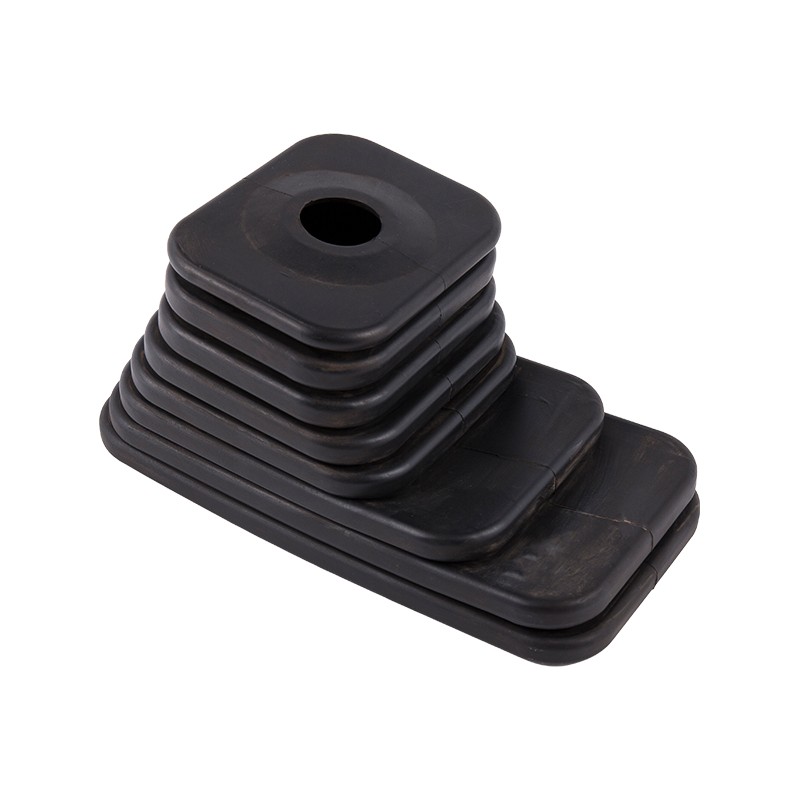
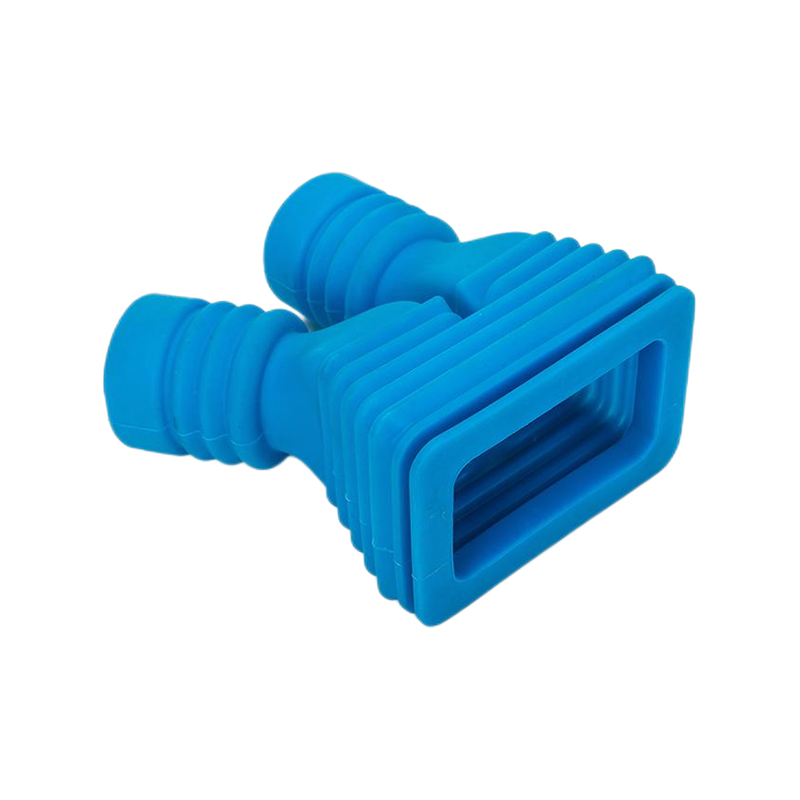
Uzmimo gumeni mijeh koji se koristi kao zaštitni poklopac za mjenjač: njegove vijuge mijenjaju promjer duž osi, tako da ga nijedan ravni kalup ne može proizvesti. Taj je dio oblikovan u dvodijelnu šupljinu, a ista logika vrijedi i za kabelske uvodnice, kapice i vibracijske nosače.
 EPDM gumeni poklopac prtljažnika mjenjača za zaštitu od prašine Ovaj EPDM mijeh odgovara poklopcima za prašinu mjenjača s različitim promjerima, oblikovanim za složene oblike koje ekstruzija ne može proizvesti. Nudi dokazanu otpornost na vremenske uvjete i ozon za upotrebu u automobilima. Pogledajte proizvod →
Kalupi za ekstruziju koštaju djelić kompresijskog kalupa s više šupljina, ali krivulje troškova po dijelu se križaju kako se volumen penje i kalupljeni alat se amortizira.
Jednostavna matrica za ekstruziju za puni ili šuplji profil obično se kreće u stotinama dolara, dok proizvodni kalup za kompresiju ili prijenos s umetcima sa šupljinama obično ide u tisućama. Ekstruzija također brže pokreće proizvodnju jer je isprobavanje kalupa kraće od uzorkovanja kalupa. Međutim, kada oblikovani alat dosegne stabilno stanje, vremena ciklusa od jedne do pet minuta po stvrdnjavanju su tipična za dijelove srednje veličine, a alati s više šupljina višestruko povećavaju učinak po ciklusu. Iznad otprilike 50 000 dijelova godišnje, kalupljenje stoga može osigurati nižu jediničnu cijenu geometrijski složenih dijelova.
Isti dio može sletjeti s obje strane skretnice ovisno o broju šupljina. Kalup s četiri šupljine dijeli trošak alata na četiri dijela po ciklusu, što smanjuje točku pokrića u usporedbi s alatom s jednom šupljinom. Ovi rasponi dolaze iz tipičnih projektnih ponuda, a ne iz fiksnog cjenika; točne brojke mijenjaju se s veličinom profila, brojem šupljina i spojem. Ono što je važno je oblik krivulje troškova, a ne točna točka gdje se ona križa.
Oblikovani dijelovi imaju čvršću kontrolu na kritičnim površinama za brtvljenje jer šupljina fiksira svaku površinu, dok ekstrudirani profili imaju labavije tolerancije na presjeku i ne mogu uhvatiti umetke tijekom procesa.
| Atribut | Istiskivanje | Kalupljenje |
| Tolerancija presjeka | /- 0,3-0,8 mm tipično | /- 0,1-0,3 mm na kritičnim dim |
| Tolerancija duljine reza | /- 1-2 mm | Visina dijela fiksirana šupljinom |
| Metalni ili plastični umetci | Nije moguće u liniji | Zalijepi se tijekom stvrdnjavanja |
| Podrezivanja i bočne akcije | Nije moguće | Moguće s klizačima ili sklopivim jezgrama |
| Tekstura površine | Izvučena završna obrada | Kontrolirana šupljina, može se teksturirati |
Za brtvu na vratima komercijalnih vozila, ekstrudirani bulb profil osigurava jeftini konstantni poprečni presjek, dok oblikovani kutni dio proizvodi uski radijus koji ravna matrica ne može. Većina automobilskih sustava za uklanjanje vremenskih uvjeta koristi oboje.
Tvrdoća također pomiče ravnotežu. Vrlo meke smjese ispod 30 Shore A lakše je kontrolirati u kalupljenju jer šupljina podupire površinu tijekom stvrdnjavanja; ekstrudiranje vrlo mekih profila zahtijeva pažljivo rukovanje kako bi se izbjegla deformacija prije vulkanizacije.
Priča o toleranciji nije jednostavna pobjeda za ukalupljivanje. Ekstruzija ima izvrsnu konzistenciju duž smjera izvlačenja i često se preferira za duge ravne brtve, gdje bi spajanje oblikovanih segmenata stvorilo puteve curenja. Kod Tosuna proizvodna linija ekstruzije , profili se kontinuirano vulkaniziraju i zatim režu na duljine kupaca, što ekonomiju održava atraktivnom za dijelove koji se mjere u metrima, a ne u milimetrima.
Ispravan proces postavljaju četiri ograničenja: potrebna geometrija, godišnji volumen, tolerancija dimenzija i jesu li potrebni umetci ili dijelovi od više materijala.
Većina pogrešnih odabira procesa dolazi od određivanja cijene prvo geometrije, a zatim volumena. Obrnite taj redoslijed i odluka postaje jasnija.
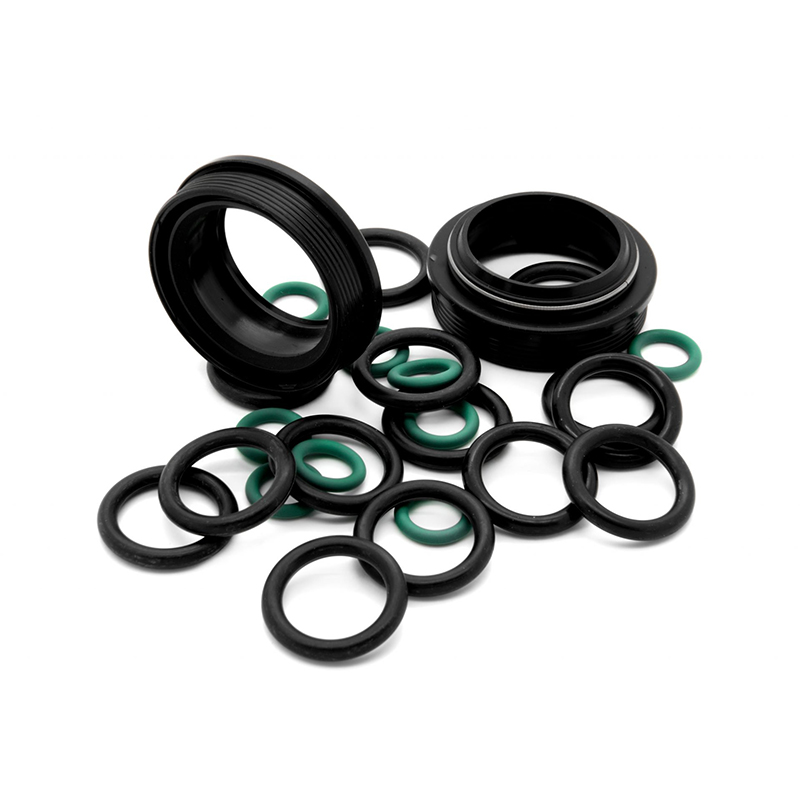
Za malu uvodnicu koja brtvi kabel koji prolazi kroz limenu ploču, geometrija je kratka, stijenka je tanka, a broj dijelova često visok. Ta kombinacija ukazuje na oblikovanje, s alatom s više šupljina koji se brzo amortizira. Za kanal dug metar koji zadržava prozorsko staklo, istiskivanje je jedini razuman način.
 Prilagodljivi gumeni umetak za zaštitu kabela i žice Oblikovani prsten štiti kabele koji prolaze kroz panele i idealan je za proizvodnju velikih količina. Dostupan u EPDM, NBR, CR ili NR s podesivom tvrdoćom i više veličina. Pogledajte proizvod →
Najisplativija prilagođena gumena komponenta često kombinira ekstrudirani stalni presjek s oblikovanim uglovima, krajevima ili spojenim umetcima, što znači da bi proizvođač trebao pokrenuti oba procesa unutar tvrtke.
Jiaxing Tosun Rubber & Plastic Co., Ltd. upravlja miješanjem materijala, pripremom crijeva, kalupljenjem i ekstruzijom na jednom mjestu, s 12 inženjera za dizajn i formulaciju kalupa i timom za tehničku inspekciju od 20 ljudi. Ta kombinacija je važna jer hibridni dio, kao što je crijevo rashladne tekućine s oblikovanim koljenima na ekstrudiranom ravnom dijelu, treba jednog inženjerskog vlasnika za toleranciju i isporuku, a ne dva dobavljača koji pregovaraju o ljepljivom spoju.
Uobičajeni primjeri hibrida uključuju:
Kada jedan dobavljač kontrolira i matricu za ekstruziju i kompresijski kalup, prijelaz između procesa je dizajniran na ploči za crtanje, a ne zakrpan na montažnoj traci. Spojevi od lijevanog u ekstrudirani testiraju se kao cjeloviti sklopovi prije puštanja u promet.
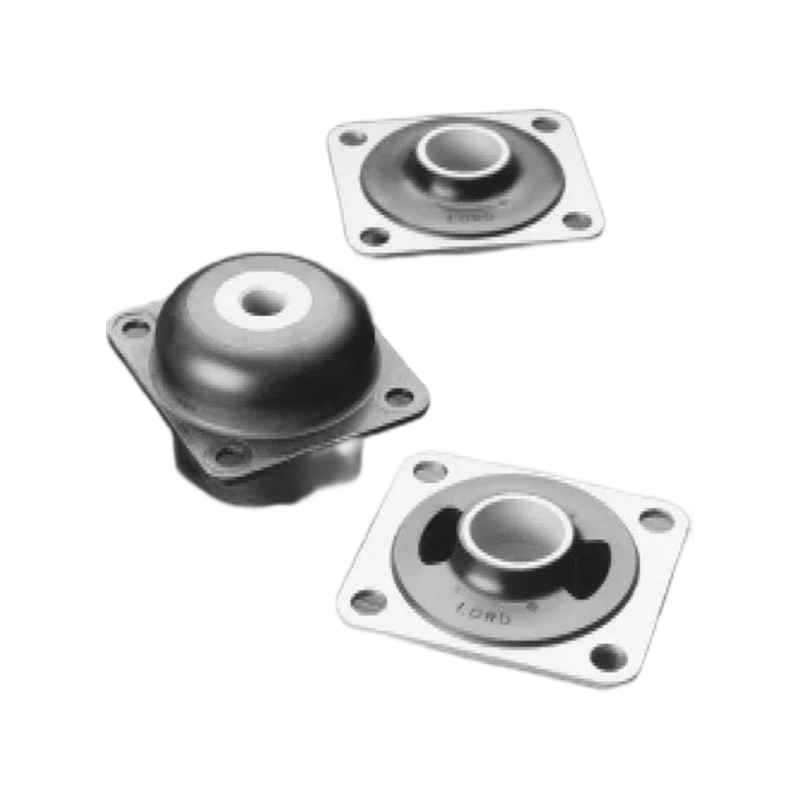
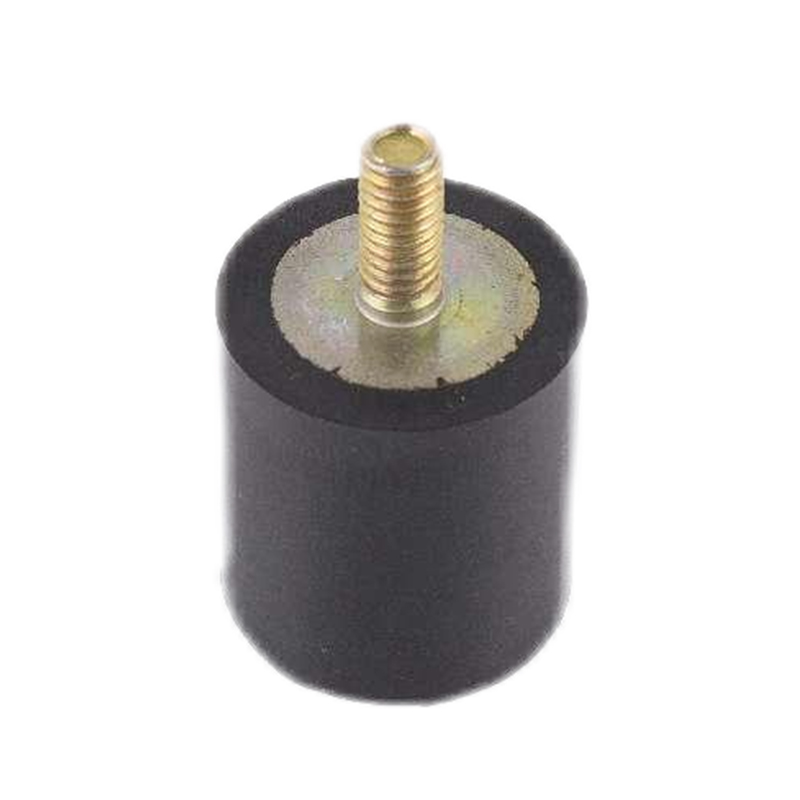
Ovo je također mjesto gdje stručnost povezivanja ulazi u sliku. Oblikovani nosač od gume u metal koji apsorbira vibracije nosi umetak koji mora ostati poravnat tijekom stvrdnjavanja; ekstrudirana vremenska brtva uopće nema umetka. Razumijevanje kamo ide umetak obično odlučuje koja se varijanta oblikovanja koristi u tvrtki linija za proizvodnju kalupa .
 Ekstrudirane brtve za prozore i vrata od raznih elastomera Ove ekstrudirane brtve pružaju otpornost na vremenske uvjete za vrata i prozore u transportnom, građevinskom i pomorskom sektoru. Odaberite EPDM, CR, silikon ili FKM s prilagodljivim bojama. Pogledajte proizvod →
Ne. Ekstruzija tvori kontinuirani profil i ne može postaviti umetak unutar matrice. Umetci se ili oblikuju tijekom ciklusa stvrdnjavanja ili se lijepe nakon toga u sekundarnom postupku.
Kalupom se obično postižu strože tolerancije na kritičnim trodimenzionalnim značajkama, s /- 0,1-0,3 mm uobičajenim na dimenzijama kontroliranim šupljinama. Ekstruzija ima preciznu geometriju poprečnog presjeka u smjeru izvlačenja, ali ima manje tolerancije profila, obično /- 0,3-0,8 mm.
Ne. Ekstruzija ima nižu cijenu unosa alata, ali oblikovanje može postati jeftinije po dijelu pri velikim količinama jer alati s više šupljina stvrdnjavaju nekoliko dijelova po ciklusu i eliminiraju sekundarne korake spajanja na složenim geometrijama.
Da. Dobavljači koji pokreću oba procesa, kao što je Jiaxing Tosun Rubber & Plastic Co., Ltd., mogu dizajnirati hibridne sklopove s ekstrudiranim dijelovima i lijevanim detaljima u okviru jednog sustava kvalitete, koji pojednostavljuje tolerancije, testiranje i isporuku.
Brzi odgovor: ekstruzija za duge postojane profile, oblikovanje za složene 3D dijelove i hibridni pristup kada se obje značajke pojavljuju u jednom sklopu.
Centar za proizvod
Guma za umetanje vezanja Ekstrudirani gumeni proizvodi Gumeno crijevo Prilagođeni oblikovani proizvodiKontaktirajte nas
Autorska prava ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Sva prava pridržana.
Tvornica proizvoda za gume i plastike